
www.engineering-thailand.com
04
'26
Written on Modified on
เครื่องมือเจาะรูลึกพร้อมช่องระบายน้ำหล่อเย็นภายในที่ผลิตขึ้น
ทังกาลอยด์แนะนำหัวสว่านบีทีเอแบบบีทีเอที่สามารถแลกเปลี่ยนได้ด้วยระบบระบายน้ำหล่อเย็นภายในแบบโค้งและพิมพ์ 3 มิติเพื่อเพิ่มประสิทธิภาพการอพยพชิปและความแข็งแกร่ง.
tungaloy.com
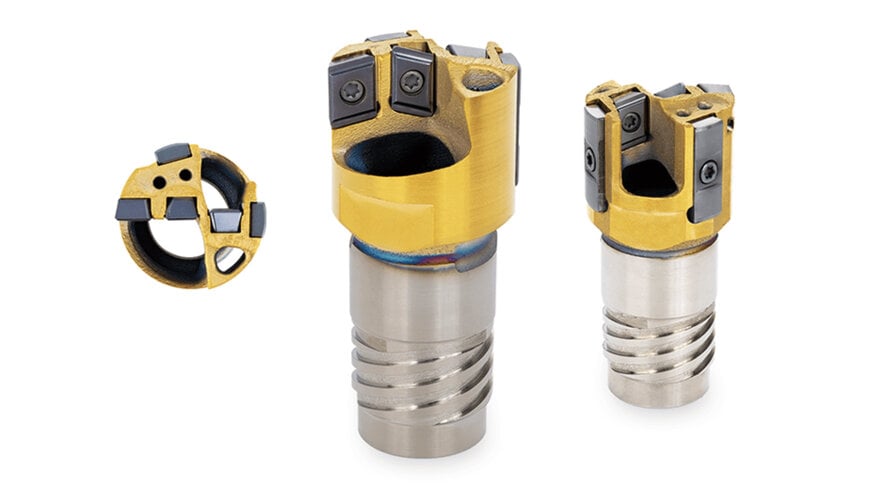
ารเจาะรูลึกตามมาตรฐานของ Boring and Trepanning Association (BTA) จำเป็นต้องรักษาแรงดันและปริมาตรของสารหล่อเย็นอย่างต่อเนื่อง เพื่อควบคุมภาระความร้อน รักษาเสถียรภาพของไดนามิกในการตัดเฉือน และป้องกันปัญหาเศษโลหะอัดแน่นติดขัด (chip packing) ในรูเจาะที่มีอัตราส่วนความลึกต่อเส้นผ่านศูนย์กลางสูง (high-aspect-ratio) เพื่อก้าวข้ามขีดจำกัดด้านการไหลของของไหลและโครงสร้างของหัวเจาะแบบดั้งเดิม บริษัท ทังกาลอยด์ คอร์ปอเรชัน (Tungaloy Corporation) ผู้ผลิตเครื่องมือตัดเฉือน ได้พัฒนาหัวเจาะ BTA แบบเปลี่ยนหัวได้ในซีรีส์ Fine-BeamJet ซึ่งผลิตขึ้นด้วยกระบวนการผลิตแบบเติมเนื้อวัสดุ (Additive Manufacturing หรือ 3D Printing โลหะ) โดยเครื่องมือซีรีส์นี้ได้นำช่องทางไหลของสารหล่อเย็นแบบไม่เป็นเส้นตรงและมีรูปทรงเฉพาะมาใช้ เพื่อเพิ่มประสิทธิภาพการจ่ายสารหล่อเย็นไปยังโซนตัดเฉือนสำหรับการเจาะรูขนาดเส้นผ่านศูนย์กลางปานกลาง
ข้อจำกัดด้านชลศาสตร์และโครงสร้างในเครื่องมือ BTA แบบดั้งเดิม
การเจาะรูลึกในเพลาขับยานยนต์, แผ่นท่อของเครื่องแลกเปลี่ยนความร้อน (heat exchanger tube sheets) และชิ้นส่วนอุตสาหกรรมหนัก ต้องอาศัยการควบคุมอุณหภูมิที่แม่นยำและการคายเศษอย่างรวดเร็ว ในกระบวนการตัดเฉือน BTA มาตรฐาน น้ำมันหล่อเย็นแรงดันสูงจะถูกอัดฉีดผ่านช่องว่างวงแหวน (annular clearance) ระหว่างผนังรูเจาะกับผิวนอกของท่อเจาะ (drill tube) ของไหลจะไหลเข้าสู่โซนตัดเฉือนเพื่อระบายความร้อนให้แก่คมตัดและแผ่นประคอง (guide pads) พร้อมทั้งดันเศษโลหะย้อนกลับออกไปทางช่องกลวงภายในหัวเจาะและก้านคว้าน (boring bar)
ในกระบวนการผลิตแบบหักลบเนื้อวัสดุแบบดั้งเดิม (Subtractive Manufacturing) ช่องทางเดินสารหล่อเย็นภายในต้องทำขึ้นด้วยการเจาะแบบ Gun Drilling ซึ่งจำกัดให้ช่องทางเดินเป็นเพียงรูตรงทรงกระบอกสม่ำเสมอ ในช่วงขนาดเส้นผ่านศูนย์กลางปานกลาง—โดยเฉพาะที่ประมาณ 30 มม.—การเจาะจะสร้างภาระความร้อนสูงและปริมาณเศษตัดเฉือนจำนวนมาก อย่างไรก็ตาม การเจาะช่องภายในตัวเรือนเหล็กขนาดนี้ทำให้เกิดข้อแลกเปลี่ยนทางวิศวกรรม: หากขยายรูเจาะตรงให้ใหญ่ขึ้นเพื่อให้ได้พื้นที่หน้าตัดสำหรับส่งสารหล่อเย็นที่เพียงพอ ก็จะเป็นการตัดเนื้อเหล็กแกนกลางที่สำคัญออกไป ส่งผลให้ความแข็งแกร่งเชิงโครงสร้าง (structural rigidity) ลดลง และทำให้หัวเจาะไม่สามารถต้านทานการบิดตัว (torsional deflection) รวมถึงเกิดการสั่นสะท้านที่แผ่นประคอง (guide pad chatter)
สถาปัตยกรรมกระบวนการผลิตแบบเติมเนื้อวัสดุและการปรับเส้นทางการไหลให้เหมาะสม
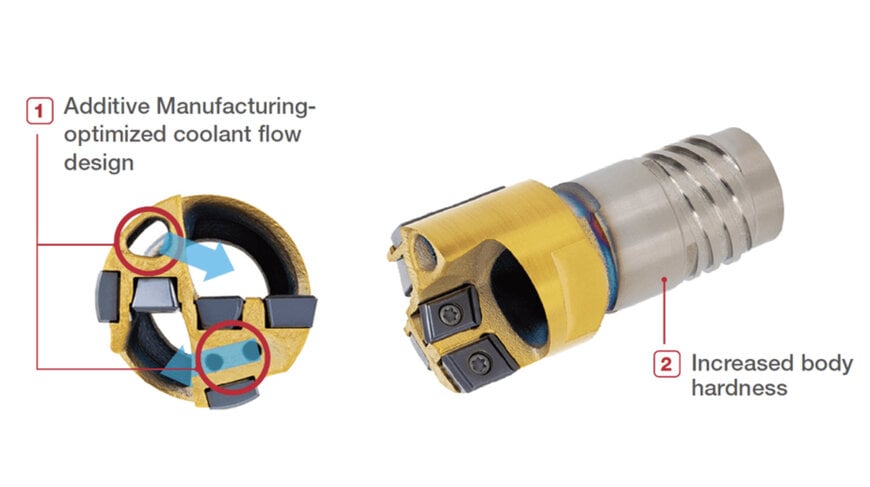
Fine-BeamJet ก้าวข้ามข้อจำกัดเชิงกลเหล่านี้ด้วยการใช้เทคโนโลยีการผลิตแบบเติมเนื้อวัสดุในการขึ้นรูปตัวหัวเจาะ โดยกระบวนการหลอมผงโลหะด้วยเลเซอร์ (Laser Powder Bed Fusion) หรือเทคนิค 3D Printing โลหะที่เทียบเท่า ช่วยขจัดข้อจำกัดทางเรขาคณิตของการเจาะรูตรงแบบดั้งเดิม ทำให้วิศวกรสามารถออกแบบท่อส่งของไหลแบบโค้งมนและหน้าตัดช่องทางเดินที่มีรูปทรงอิสระได้โดยตรงภายในโครงสร้างแกนกลาง
การวางตำแหน่งช่องทางเดินโค้งมนไปตามแนวแกนที่ไม่รับแรงเค้น (stress-neutral axes) ของหัวเจาะ ช่วยเพิ่มปริมาตรและความเร็วในการไหลของของไหลไปยังโซนตัดเฉือนได้โดยตรง โดยไม่จำเป็นต้องตัดเนื้อวัสดุส่วนแกนกลางที่ต้องรับแรงภาระสำคัญออกไป การจ่ายสารหล่อเย็นที่มีประสิทธิภาพและต่อเนื่องนี้ช่วยเสริมการม้วนตัวของเศษโลหะ (chip curling) ควบคุมอุณหภูมิการตัดเฉือน และบังคับให้เศษโลหะถูกดันระบายออกผ่านช่องคายเศษภายในอย่างต่อเนื่อง จึงช่วยป้องกันปัญหาเศษติดขัด นอกจากนี้ กระบวนการเติมเนื้อโลหะยังให้ความแข็งระดับผิวและแกนกลางที่สูงขึ้น ช่วยลดการเสียรูปยืดหยุ่น (elastic deformation) ภายใต้แรงในแนวรัศมี และยืดอายุการใช้งานของทั้งตัวเรือนหัวเจาะและแผ่นประคองที่ผสานอยู่ในตัว
ข้อมูลจำเพาะของเครื่องมือและความเข้ากันได้กับระบบจ่ายสารหล่อเย็น
ผลิตภัณฑ์ Fine-BeamJet รองรับขนาดรูเจาะตั้งแต่ 25 มม. ถึง 33 มม. ซึ่งครอบคลุมช่วงรอยต่อสำคัญที่พื้นที่ว่างภายในมีจำกัดอย่างมาก เพื่อรองรับโครงสร้างเครื่องจักรกลที่หลากหลาย หัวเจาะแบบเปลี่ยนได้นี้ได้รับการออกแบบมาสำหรับสถาปัตยกรรมการจ่ายสารหล่อเย็นในอุตสาหกรรม 2 ระบบหลัก:
ระบบท่อเดี่ยว (Single Tube System หรือระบบ STS): สารหล่อเย็นแรงดันสูงภายนอกจะเข้าสู่โซนเจาะผ่านช่องว่างวงแหวนด้านนอก และระบายสารหล่อเย็นพร้อมเศษโลหะออกทางรูแกนกลางของท่อเจาะกลวงเดี่ยว
ระบบท่อคู่ (Double Tube System หรือระบบ DTS): สารหล่อเย็นจะถูกป้อนผ่านช่องว่างวงแหวนร่วมศูนย์กลางระหว่างท่อชั้นในและท่อชั้นนอก จากนั้นจึงระบายพร้อมเศษโลหะออกทางท่อชั้นใน ทำให้ไม่ต้องใช้ระบบซีลแรงดันสูงภายนอกแนบกับผิวหน้าชิ้นงาน
ทั้งสองรูปแบบใช้งานร่วมกับเม็ดมีดตัดเฉือน (inserts) และแผ่นกันสึก (wear pads) แบบถอดเปลี่ยนได้ ช่วยให้ผู้ควบคุมสามารถรักษาพิกัดความเผื่อของรูเจาะและความสม่ำเสมอของผิวสำเร็จได้โดยไม่จำเป็นต้องถอดก้านคว้านออกจากสปินเดิลของเครื่องจักร
ข้อมูลบริบทเพิ่มเติม
ส่วนนี้อธิบายรายละเอียดเกี่ยวกับข้อมูลจำเพาะทางเทคนิคและการเปรียบเทียบเชิงสมรรถนะ ซึ่งไม่ได้ระบุไว้ในการประกาศเปิดตัวผลิตภัณฑ์ดั้งเดิม
ในงานเจาะรูลึก วิธี BTA ดำเนินการภายใต้มาตรฐานซีรีส์ ISO 3000 สำหรับอุปกรณ์เจาะรูลึก ซึ่งอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางมักเกิน 10:1 และอาจสูงได้ถึง 100:1 ประสิทธิภาพทางความร้อนและชลศาสตร์ของหัวเจาะ BTA เป็นปัจจัยควบคุมขีดจำกัดของอัตราป้อนตัด (feed rate) และความเร็วตัด (Vc) ที่ยอมรับได้โดยตรง ซึ่งโดยทั่วไปอยู่ในช่วง 80 ถึง 140 ม./นาที ในเหล็กกล้าผสมมาตรฐานเมื่อใช้เม็ดมีดคาร์ไบด์เคลือบผิว
หัวเจาะ BTA ที่ผลิตด้วยการตัดเฉือนแบบดั้งเดิมจากผู้ผลิต เช่น Sandvik Coromant, Botek และ Guhring ในอดีตต้องพึ่งพาตัวเรือนที่ประกอบด้วยการบัดกรีแข็ง (brazed) หรือยึดด้วยกลไก พร้อมรูจ่ายของไหลทรงกลมแนวตรงที่เจาะด้วย CNC หลายแกนหรือใช้กระบวนการ Gun Drilling เสริม รูปทรงแนวเส้นตรงเหล่านี้มักก่อให้เกิดการไหลแบบปั่นป่วน (turbulence) และแรงดันตกคร่อม (pressure drop) บริเวณจุดหักเลี้ยว ส่งผลให้ระบบต้องใช้พิกัดแรงดันสูงมักจะเกินกว่า 40 ถึง 70 บาร์ เพื่อรักษาอัตราการไหลเชิงปริมาตรให้เพียงพอ การสร้างช่องทางเดินโค้งมนเข้ารูป (conformal passages) ด้วยการผลิตแบบเติมเนื้อวัสดุช่วยลดการสูญเสียแรงดันลงได้ โดยการปรับรัศมีการโค้งงอด้านในให้เรียบมนและจัดสรรพื้นที่หน้าตัดชลศาสตร์ให้สอดคล้องกับความต้องการการไหลเฉพาะจุด นอกจากนี้ การผลิตชิ้นส่วนโลหะด้วยเหล็กกล้าสำหรับงานเครื่องมือ เช่น 1.2709 (maraging steel) ยังให้ค่าความแข็งหลังการอบชุบสูงกว่า 50 ถึง 54 HRC ซึ่งเหนือกว่าเหล็กกล้าโครงสร้างผสมต่ำทั่วไปที่มักใช้ในตัวหัวตัดแบบเชื่อมประกอบ จึงทนทานต่อการโก่งตัวในรูเจาะและการสึกหรอจากการขัดสีบริเวณเบ้ารองรับแผ่นประคองได้ดียิ่งขึ้น
เรียบเรียงโดย Evgeny Churilov, Induportals Media - ดัดแปลงโดย AI
www.tungaloy.com
